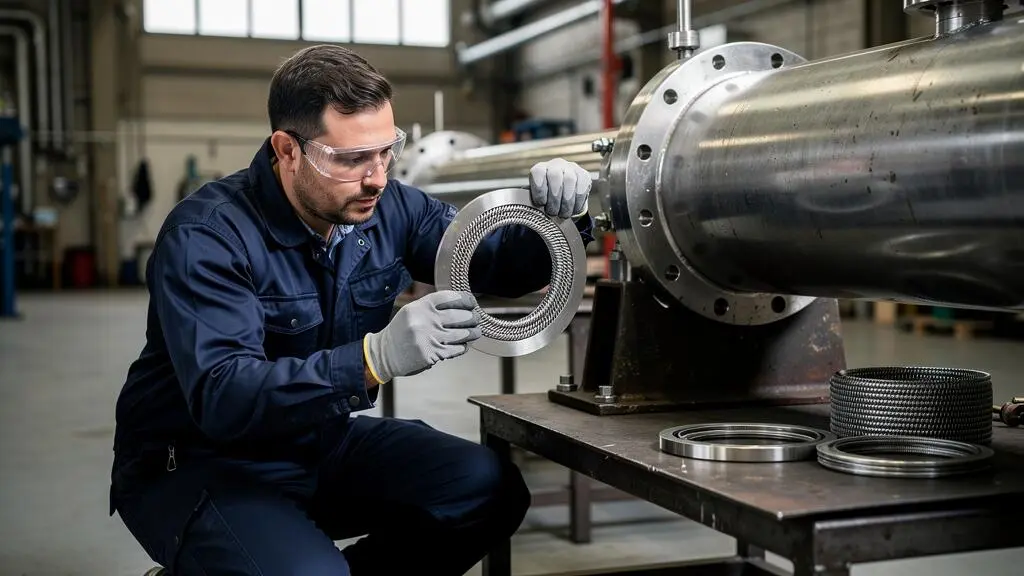
Les assemblages boulonnés sous très hautes pressions et températures constituent un défi permanent pour les industriels des secteurs de la chimie, de la pétrochimie et de l’énergie. Les fuites récurrentes sur échangeurs ou réacteurs génèrent des arrêts non planifiés coûteux et présentent des risques de sécurité majeurs.
Réponse directe : Les joints métalliques et spirométalliques résistent aux très hautes pressions grâce à une combinaison d’insertions métalliques qui supportent la charge mécanique et de matériaux d’étanchéité adaptés qui compensent les irrégularités des surfaces de bride, tout en maintenant leur performance lors des cyclages thermiques répétés.
La fiabilité d’un assemblage ne dépend toutefois pas du joint seul. Elle repose sur la cohérence entre le type de joint retenu, le matériau d’étanchéité, la configuration de la bride et les conditions réelles de serrage. Comprendre les différences entre familles de joints et maîtriser les critères de sélection permet de sécuriser durablement les installations critiques.
Que sont les joints métalliques et spirométalliques ?
La terminologie des joints d’étanchéité pour assemblages sous pression prête souvent à confusion. Les termes « joint métallique », « joint semi-métallique » et « joint spirométallique » désignent des familles distinctes, chacune répondant à des contraintes spécifiques de pression, de température et de cyclage thermique.
Un joint métallique plein se compose exclusivement de métal (acier, acier inoxydable, alliages spéciaux). Sa rigidité lui permet de supporter des pressions très élevées, mais limite sa capacité d’adaptation aux imperfections des surfaces de bride.
Un joint semi-métallique associe une structure porteuse métallique à un matériau d’étanchéité souple (graphite, PTFE). Cette combinaison offre à la fois résistance mécanique et capacité de déformation.
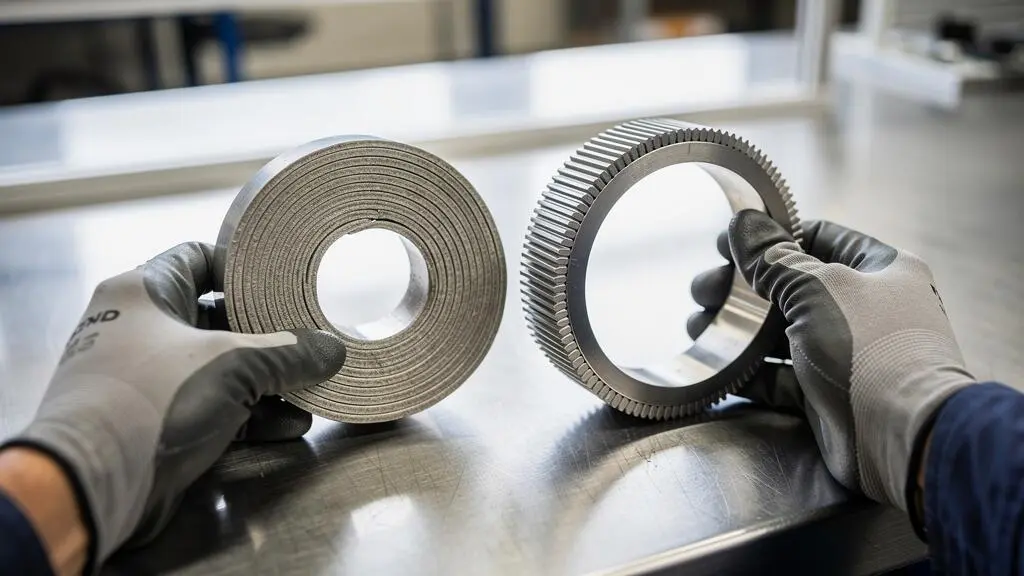
Le joint spirométallique, également appelé joint spiralé (spiral wound gasket), constitue une sous-famille de joints semi-métalliques. Il se compose d’un feuillard métallique enroulé en spirale avec un garnissage intercalé entre les spires. Cette géométrie particulière confère au joint une élasticité que ne possèdent pas les joints métalliques pleins.
| Famille de joint | Structure | Cas d’usage typique |
|---|---|---|
| Joint métallique plein | Métal massif (acier, inox) | Contact métal-métal, très hautes pressions, faible déformation |
| Joint semi-métallique spiralé | Feuillard métallique enroulé en spirale avec garnissage graphite ou PTFE | Hautes pressions et températures, cyclage thermique fréquent |
| Joint semi-métallique Kammprofile | Cœur métallique rainuré revêtu de matériau d’étanchéité | Faible serrage, contact métal-métal, applications spécifiques |
L’étanchéité d’un assemblage boulonné repose sur la compression du joint entre deux brides. Sous pression, le fluide cherche à s’échapper par les irrégularités microscopiques des surfaces de bride. Le joint doit compenser ces défauts tout en résistant à la pression interne du fluide et aux contraintes mécaniques du serrage.
Les solutions non métalliques (fibres, élastomères) atteignent rapidement leurs limites lorsque pression et température augmentent. L’introduction de composants métalliques dans la structure du joint permet de supporter des charges mécaniques bien supérieures tout en conservant une capacité d’adaptation aux surfaces.
Les joints semi-métalliques associent ainsi la résistance mécanique du métal à la capacité d’étanchéité d’un garnissage souple, offrant un compromis adapté aux équipements sous pression.
La norme NF EN 1514-2 sur les joints spiralés encadre officiellement les désignations, la conception et les dimensions de ces joints utilisés avec des brides en acier, pour des pressions nominales PN 10 à PN 160.
Pourquoi ces joints résistent-ils aux pressions et températures extrêmes ?
La performance réelle d’un joint sous pression ne se résume pas à ses valeurs nominales maximales. Comprendre les mécanismes physiques qui permettent la tenue en service, notamment lors de cyclages thermiques répétés, aide à éviter les erreurs de sélection fréquentes.
Le joint spiralé (spiral wound gasket) associe un feuillard métallique enroulé en forme de spirale et un garnissage souple intercalé entre les spires. Cette géométrie confère au joint une élasticité que ne possèdent pas les joints métalliques pleins.
Lors d’un démarrage ou d’un arrêt d’installation, les brides se dilatent puis se contractent. Un joint rigide perd progressivement son contact avec les surfaces. La structure spiralée, elle, suit partiellement ces mouvements grâce à sa capacité de déformation contrôlée : les spires métalliques se compriment ou se relâchent légèrement, maintenant la pression de contact nécessaire à l’étanchéité.
Le Cetim a réalisé des essais de cyclage thermique sur joints d’étanchéité (graphite, PTFE) en conditions sévères de température et de pression, notamment pour EDF. Ces tests ont confirmé le maintien des performances après cyclages répétés.
Le joint Kammprofile se compose d’un cœur métallique usiné avec des rainures concentriques, recouvert d’un revêtement d’étanchéité (graphite, PTFE). Les rainures augmentent la surface de contact effective et permettent au matériau souple de mieux pénétrer les irrégularités de la bride.
Cette conception présente deux avantages dans des configurations particulières : elle requiert un couple de serrage inférieur à celui d’un joint spiralé, et elle fonctionne efficacement en contact métal-métal, notamment lorsque la bride présente des défauts de planéité.
Selon la documentation Flexitallic, la technologie Change™ permet un remplacement de joint sans démontage complet de l’assemblage boulonné dans certaines configurations. Cette caractéristique, revendiquée par la marque, vise à réduire les durées d’intervention lors de maintenances planifiées.
Les insertions métalliques renforcées dans certains joints spiralés limitent également la sur-compression du garnissage lors du serrage initial, préservant ainsi la capacité de déformation du joint sur la durée.
Un joint sous-dimensionné ou mal adapté au cyclage thermique laisse apparaître des fuites progressives. Sur un réacteur ou un échangeur de chaleur, cette dégradation impose des arrêts non planifiés, compromet la sécurité du personnel et génère des pertes de production significatives.
Quels matériaux choisir selon le fluide et la température ?
Le choix du matériau d’étanchéité conditionne directement la durabilité du joint face au fluide véhiculé et aux températures atteintes en service. Les critères de sélection doivent intégrer simultanément pression, température, agressivité chimique et risques de corrosion.
Quatre paramètres guident le choix du matériau :
- La pression nominale de l’assemblage, qui détermine la charge mécanique supportée par le joint et le niveau de serrage appliqué.
- La température de service réelle, incluant les pointes temporaires lors des phases de démarrage ou d’incidents.
- La nature du fluide (neutre, acide, basique, hydrocarbure, vapeur) et son pouvoir corrosif vis-à-vis des matériaux métalliques et non métalliques.
- L’environnement de l’assemblage (présence d’agents corrosifs externes, atmosphère explosive, exigences de sécurité incendie).
Les fluides agressifs rencontrés en milieu pétrochimique ou dans certains procédés industriels attaquent les matériaux standards. Le graphite, couramment utilisé comme garnissage dans les joints spiralés, résiste bien aux températures élevées mais peut être dégradé par certains oxydants puissants.
La compatibilité chimique entre le matériau de joint et les produits chimiques utilisés dans le procédé constitue un critère de validation indispensable avant toute mise en service.
Le PTFE (polytétrafluoroéthylène) offre une résistance chimique étendue mais supporte des températures inférieures à celles du graphite. Le choix résulte donc d’un arbitrage entre résistance thermique et compatibilité chimique.
Selon la documentation technique de Flexitallic, plusieurs matériaux avancés sont proposés pour répondre à des environnements spécifiques :
- Le Flexicarb®, matériau à base de graphite, est annoncé par la marque comme capable de tenir jusqu’à 1 000 °C dans certaines configurations.
- Le PTFE est privilégié pour sa résistance chimique face à un large spectre de fluides corrosifs, dans une plage de température limitée.
- Le Supranite® V01, selon Flexitallic, offre une alternative au graphite pour certaines applications nécessitant une tenue mécanique renforcée.
- Le Corriculide®, matériau spécialisé, est positionné par la marque pour des environnements particulièrement corrosifs.
Ces valeurs et caractéristiques restent des données communiquées par le constructeur, à valider en fonction de l’application réelle et des conditions de service précises.
D’autres matériaux spécialisés, comme le FVMQ pour certains joints, peuvent répondre à des besoins spécifiques hors du domaine des très hautes pressions.
Chaque matériau présente une plage d’utilisation optimale au-delà de laquelle ses propriétés se dégradent. Dépasser la température maximale recommandée accélère le vieillissement du garnissage, réduit sa capacité d’étanchéité et augmente le risque de fuite. De même, une incompatibilité chimique même partielle peut générer une corrosion progressive du joint.
- Température de service supérieure à 500 °C et fluide non oxydant :
Privilégier un garnissage graphite (ex. Flexicarb® selon claim Flexitallic jusqu’à 1 000 °C).
- Fluide fortement corrosif et température modérée (inférieure à 260 °C) :
Privilégier un garnissage PTFE pour sa résistance chimique étendue.
- Pression très élevée avec exigence de sécurité incendie :
Vérifier la compatibilité API 6FB du joint et valider le matériau avec le constructeur.
- Configuration hors standard (fluide rare, conditions extrêmes combinées) :
Solliciter un accompagnement technique pour valider le choix.
Comment sélectionner le bon joint pour un assemblage boulonné ?
Choisir le joint adapté ne se limite pas à cocher une valeur de pression ou de température dans un catalogue. La démarche repose sur l’analyse complète de la configuration de l’assemblage et l’identification des contraintes réelles de service.
- Identifier le type de bride et sa classe de pression
Bride à face plate, surélevée, emboîtement, ou spéciale (RTJ). La classe PN ou ANSI détermine la pression nominale admissible.
- Caractériser le fluide véhiculé
Nature chimique, température de service minimale et maximale, présence de particules solides, pouvoir corrosif.
- Évaluer les conditions de serrage
Couple de serrage disponible, état de surface des brides, possibilité ou non de reserrage en service.
- Intégrer les exigences réglementaires et de sécurité
Certification API 6FB pour les environnements à risque incendie, conformité aux normes sectorielles applicables.
- Sélectionner la famille de joint et le matériau
Joint spiralé, Kammprofile ou conception spéciale selon les critères précédents.
- Valider le choix avec le fournisseur ou un expert technique
Notamment pour les configurations hors standard, les fluides rares ou les conditions de service extrêmes.
Chaque type de bride impose des contraintes géométriques et mécaniques spécifiques. Une bride à face surélevée concentre l’effort de serrage sur une surface réduite, facilitant l’étanchéité. Une bride à face plate requiert une surface de joint plus large et un couple de serrage supérieur.
Les brides de type RTJ (Ring Type Joint), utilisées dans l’industrie pétrolière et gazière pour les très hautes pressions, nécessitent des joints métalliques spécifiques logés dans une gorge usinée. Un joint spiralé standard ne convient pas à cette configuration.
Selon la documentation Flexitallic, le joint de Style CR est conçu spécifiquement pour les assemblages RTJ. Cette conception spéciale s’adapte à la géométrie particulière de la gorge de la bride et assure l’étanchéité par contact métal-métal sous très haute pression.
Ce type de solution illustre la nécessité d’identifier précisément la configuration de l’assemblage avant sélection, sous peine d’incompatibilité mécanique.
La certification API 6FB (American Petroleum Institute) atteste de la capacité d’un joint à maintenir son étanchéité en cas d’exposition au feu. Cette exigence concerne principalement les équipements critiques de l’industrie pétrolière et gazière, où le risque incendie impose des garanties de sécurité renforcées.
Tous les assemblages ne nécessitent pas cette conformité. L’évaluer dépend de l’analyse de risque menée sur l’installation et des exigences réglementaires locales applicables. Selon Flexitallic, certains de leurs joints répondent à cette certification, information à vérifier en fonction du besoin réel.
Trois erreurs récurrentes compromettent la fiabilité des assemblages boulonnés :
- Choisir un joint uniquement sur sa température maximale annoncée, en négligeant le comportement sous cyclage thermique ou la compatibilité avec le fluide.
- Sélectionner un joint spiralé pour un assemblage RTJ ou inversement, créant une incompatibilité mécanique immédiate.
- Appliquer un couple de serrage inadapté (trop faible ou excessif), réduisant la durée de vie du joint ou déformant la bride.
Validation technique obligatoire : Pour toute configuration hors standard, tout fluide rare ou corrosif, ou toute pression et température combinées extrêmes, le choix du joint doit impérativement être validé par un accompagnement technique spécialisé. Une erreur de sélection sur un équipement sous pression engage la sécurité des installations et du personnel.
Les équipements sous pression nécessitent également une instrumentation fiable pour surveiller en continu les paramètres de process, notamment la mesure de température qui conditionne le comportement des joints en service.
Questions fréquentes sur les joints métalliques et spirométalliques
Quelle est la différence de performance entre un joint spiralé et un joint Kammprofile ?
Le joint spiralé résiste mieux aux cyclages thermiques répétés grâce à sa structure élastique qui suit les dilatations et contractions des brides. Le joint Kammprofile, avec son cœur métallique rainuré, nécessite un couple de serrage inférieur et fonctionne efficacement en contact métal-métal, notamment lorsque la bride présente des défauts de planéité. Le choix dépend donc principalement de la fréquence des cyclages thermiques et des possibilités de serrage de l’assemblage.
La compatibilité API 6FB est-elle indispensable pour mon application ?
La certification API 6FB atteste de la résistance d’un joint à l’exposition au feu, garantie cruciale pour les équipements critiques de l’industrie pétrolière et gazière. Elle n’est toutefois pas systématiquement obligatoire : son exigence dépend de l’analyse de risque de l’installation et des réglementations sectorielles applicables. Pour des procédés non exposés à un risque incendie significatif, cette conformité peut ne pas être nécessaire.
Quelle est la durée de vie typique d’un joint spirométallique sous très hautes pressions ?
La durée de vie d’un joint spirométallique dépend directement des conditions réelles de service : fréquence et amplitude des cyclages thermiques, agressivité du fluide, qualité du serrage initial et possibilité de reserrage. Un joint bien dimensionné et correctement serré peut tenir plusieurs années en service continu stable. En revanche, des cyclages thermiques fréquents ou un fluide fortement corrosif réduisent cette durée, imposant des inspections régulières et un remplacement préventif.
Quand faut-il solliciter un accompagnement technique pour valider le choix d’un joint ?
Un accompagnement technique est recommandé pour toute configuration sortant des cas standards : assemblage RTJ, fluide rare ou particulièrement agressif, combinaison de pression et température extrêmes, ou encore bride présentant des défauts géométriques. Les erreurs de sélection sur équipements sous pression engagent la sécurité des installations et peuvent générer des coûts d’arrêt importants. Faire valider le choix par un spécialiste réduit significativement ces risques.
La fiabilité des assemblages boulonnés sous très hautes pressions repose sur une approche systémique : comprendre les différences entre familles de joints, identifier les mécanismes de résistance au cyclage thermique, sélectionner le matériau adapté au fluide et à la température, et valider la compatibilité avec le type de bride et les conditions de serrage. Chacun de ces critères conditionne la performance réelle en service.
Face à une fuite récurrente ou lors de la conception d’un nouvel assemblage critique, disposer de repères clairs permet d’éviter les erreurs de sélection coûteuses et de sécuriser durablement l’installation. Pour les configurations hors standard, solliciter une validation technique reste la démarche la plus fiable.