La fabrication de pièces métalliques complexes exige bien plus qu’un parc machines performant : elle repose sur la capacité d’un chaudronnier à adapter ses réglages à l’épaisseur et à la nuance de chaque métal travaillé. Entre la conception d’un cahier des charges précis et la livraison d’une pièce conforme, plusieurs étapes techniques déterminent la qualité finale. Comprendre ces procédés et savoir évaluer le savoir-faire d’un prestataire permettent de sécuriser un projet industriel, de réduire les allers-retours coûteux et de confier une fabrication avec confiance plutôt qu’en aveugle.
Qu’est-ce que la chaudronnerie sur mesure ?
La chaudronnerie industrielle sur mesure désigne la fabrication à l’unité ou en petite série de pièces métalliques complexes, conçues selon des plans spécifiques et adaptées à une application précise. Contrairement à la production en série standardisée, chaque pièce répond à un cahier des charges unique : dimensions particulières, tolérances serrées, matériaux spécifiques ou formes géométriques non reproductibles par des procédés automatisés standards.
Selon l’Onisep, le chaudronnier donne forme aux feuilles de métal puis les assemble pour réaliser des cuves, wagons ou chaudières, dans des secteurs comme l’aéronautique ou la construction navale. Cette définition institutionnelle souligne le périmètre du métier : la mise en forme de métaux en feuille ou en plaques, suivie d’assemblages permanents, principalement par soudage.
Distinction entre chaudronnerie, tôlerie et métallerie
Ces trois termes désignent des activités proches mais distinctes, souvent confondues par les donneurs d’ordre. La chaudronnerie travaille des tôles d’épaisseur moyenne à forte, généralement comprises entre 1 et 30 mm, pour des applications industrielles exigeant résistance mécanique et précision dimensionnelle. La tôlerie industrielle se concentre sur des épaisseurs plus fines, souvent inférieures à 3 mm, avec des procédés comme le découpage laser, le poinçonnage et le pliage de série. La métallerie, quant à elle, désigne la fabrication d’ouvrages architecturaux ou décoratifs en métal, comme les garde-corps, portails ou structures de bâtiment, où l’esthétique et la fonctionnalité architecturale priment sur les contraintes industrielles.
Cette distinction conditionne le vocabulaire utilisé dans un cahier des charges : commander une pièce en chaudronnerie signale des exigences de résistance, de conformité dimensionnelle et de soudage qualifié, là où la tôlerie évoque plutôt la rapidité de production et la métallerie l’intégration architecturale.
Caractéristiques d’une pièce métallique complexe
Une pièce est considérée comme complexe lorsqu’elle combine plusieurs contraintes : formes cintrées ou coniques nécessitant un formage tridimensionnel, assemblages multi-matériaux exigeant des modes opératoires de soudage spécifiques, tolérances dimensionnelles de l’ordre du dixième de millimètre, ou encore finitions de surface adaptées à des environnements corrosifs ou soumis à fortes contraintes mécaniques.
Parmi les familles de pièces typiques figurent les viroles cylindriques ou coniques pour réservoirs, les gaines et conduits de ventilation ou de process industriel, les bâtis et structures soudées pour machines, les cuves sous pression ou les ensembles chaudronnés destinés aux secteurs agroalimentaire, chimique, naval ou énergétique. Ces exemples génériques illustrent la diversité des applications et la nécessité d’un savoir-faire technique précis.
Matériaux et épaisseurs couramment travaillés
Les matériaux couramment travaillés en chaudronnerie sur mesure incluent l’acier au carbone pour ses propriétés mécaniques et son coût maîtrisé, l’acier inoxydable pour sa résistance à la corrosion dans les industries agroalimentaire et chimique, l’aluminium pour sa légèreté et sa facilité de mise en forme, ainsi que certains alliages spéciaux selon les contraintes thermiques ou mécaniques de l’application.
Les épaisseurs travaillées s’étendent généralement de 1 mm pour des pièces légères à 30 mm et au-delà pour des structures soumises à fortes sollicitations. Cette gamme de variabilité oblige le chaudronnier à maîtriser les réglages machines pour chaque couple épaisseur-nuance : une tôle d’acier de 3 mm ne se roule pas avec les mêmes paramètres qu’une tôle inox de 10 mm, et une erreur de réglage se traduit immédiatement par une déformation, une fissure ou un défaut dimensionnel.
Pour illustrer ces exigences, un atelier de chaudronnerie complet situé en Isère rassemble, selon les informations communiquées par l’entreprise, un parc de machines de formage, d’usinage et de soudage sur une surface d’environ 1800 m², permettant de traiter des pièces aux dimensions et nuances variées, avec des capacités annoncées de précision au centième de millimètre et un panel de qualifications soudeurs et modes opératoires couvrant plusieurs procédés et matériaux.
Quelles techniques pour fabriquer des pièces métalliques complexes ?
La fabrication d’une pièce métallique complexe repose sur quatre grandes familles de procédés : le roulage pour obtenir des formes cylindriques ou coniques, le pliage pour les angles et les formes en V ou en U, l’usinage pour les ajustements dimensionnels précis, et le soudage pour assembler les éléments mis en forme. Chaque technique dépend étroitement de l’épaisseur et de la nuance du métal, et la qualité finale résulte autant du procédé que de l’expérience du chaudronnier à régler ses machines.
Roulage : former des cylindres et des viroles
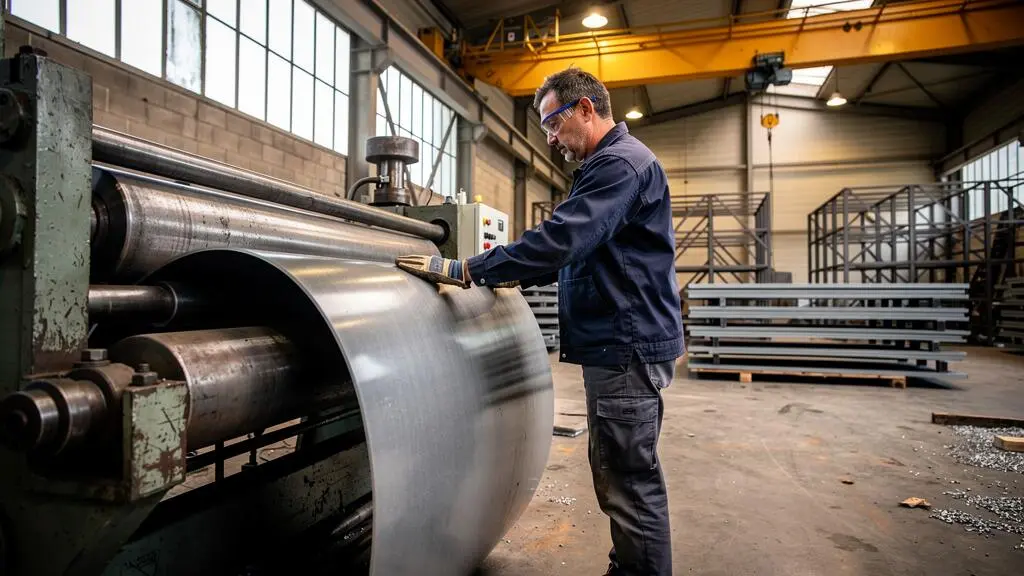
Le roulage consiste à faire passer une tôle entre plusieurs rouleaux motorisés pour la cintrer progressivement jusqu’à obtenir un rayon de courbure déterminé. Cette technique permet de fabriquer des cylindres, des viroles ou des cônes destinés à devenir réservoirs, conduits ou éléments de structure cylindrique. Le réglage de la rouleuse conditionne directement la précision du rayon obtenu : une rouleuse mal calibrée ou un passage trop rapide génère des irrégularités de courbure, des plis localisés ou des contraintes internes susceptibles de fragiliser la pièce.
L’épaisseur de la tôle influe sur la force de cintrage nécessaire et sur le nombre de passes à effectuer. Une tôle épaisse exige plusieurs passages successifs et une vitesse contrôlée pour éviter les déformations. La nuance du métal intervient également : un acier inoxydable durci résiste davantage au formage qu’un acier doux, obligeant à adapter la pression des rouleaux et parfois à préchauffer la tôle pour faciliter la mise en forme.
Pliage en presse plieuse selon épaisseur et nuance
Le pliage consiste à former un angle précis dans une tôle en la pressant entre un poinçon et une matrice. Cette technique convient particulièrement aux pièces comportant des plis à angles droits ou variables, comme des bâtis, des capots ou des structures en U. La presse plieuse permet de travailler des tôles d’épaisseur variée, mais chaque épaisseur et chaque nuance exigent un réglage spécifique : la force de pliage, l’ouverture de la matrice et la profondeur de pénétration du poinçon doivent être calculées pour obtenir l’angle souhaité sans fissurer le métal ni générer un retour élastique excessif.
Le retour élastique désigne la tendance du métal à reprendre partiellement sa forme initiale après le pliage. Ce phénomène varie selon la nuance, l’épaisseur et la température du métal. Un chaudronnier expérimenté anticipe ce retour élastique en sur-pliant légèrement la tôle, puis vérifie l’angle obtenu et ajuste si nécessaire. Cette compétence de réglage distingue un prestataire maîtrisant réellement son métier d’un simple possesseur de presse plieuse.
Usinage de précision et niveaux de tolérance
L’usinage intervient après le formage pour ajuster des dimensions critiques, percer des trous de fixation avec précision ou rectifier des surfaces d’appui. Les machines d’usinage utilisées en chaudronnerie incluent les tours, fraiseuses, perceuses à colonne et parfois centres d’usinage numériques. Le niveau de précision atteignable dépend de la machine, de la qualité de l’outillage et du savoir-faire de l’opérateur.
Les tolérances dimensionnelles courantes en chaudronnerie industrielle se situent généralement autour du dixième de millimètre pour des pièces standard, et peuvent descendre au centième de millimètre pour des applications exigeant un ajustement serré ou une fonction critique. Ces ordres de grandeur doivent figurer clairement dans le cahier des charges pour permettre au prestataire de sélectionner le procédé d’usinage adapté et de planifier les vérifications nécessaires.
Procédés de soudage qualifié
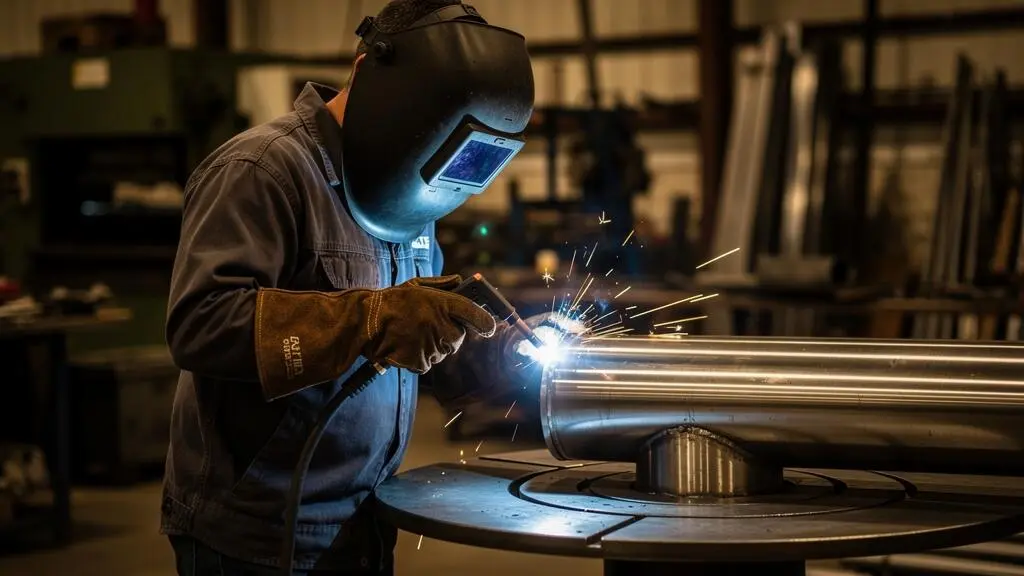
Le soudage assure l’assemblage permanent des éléments mis en forme. Plusieurs procédés coexistent, chacun adapté à des configurations et matériaux spécifiques. Le soudage TIG produit des cordons fins et esthétiques, particulièrement adaptés à l’inox et aux faibles épaisseurs. Le soudage semi-automatique convient aux assemblages structurels en acier, avec une productivité supérieure. Le soudage sous flux en poudre permet de réaliser de longs cordons sur de fortes épaisseurs avec une pénétration profonde. Le soudage orbital assure des soudures circonférentielles répétables sur tubes et tuyauteries, garantissant une qualité constante.
Chaque procédé exige un mode opératoire de soudage qualifié, document technique détaillant les paramètres à respecter : intensité du courant, vitesse de défilement, type d’électrode ou fil d’apport, préparation des bords, température de préchauffage éventuelle et traitement thermique après soudage. Selon la norme AFNOR NF EN ISO 9606-1, citée par France Compétences, la validité d’une qualification de soudeur doit être confirmée tous les six mois par le contrôle de deux soudures, garantissant la traçabilité et la compétence maintenue des opérateurs.
Le choix matériau et procédé conditionne directement la rentabilité d’un produit industriel. Le Cetim indique que ce choix détermine la rentabilité obtenue, nécessitant une expertise dédiée pour objectiver la décision entre formage, profilage, usinage ou assemblage selon l’application visée.
Comment se déroule un projet de chaudronnerie, de la conception à la fabrication ?
Un projet de chaudronnerie sur mesure suit un enchaînement d’étapes structuré, permettant de transformer un besoin exprimé en pièce conforme livrée. Comprendre ce déroulement aide à cadrer les attentes, anticiper les délais et dialoguer efficacement avec le prestataire.
- Cadrage du besoin et analyse de faisabilité
Le donneur d’ordre exprime son besoin : fonction de la pièce, environnement d’utilisation, contraintes mécaniques ou thermiques, quantité souhaitée. Le chaudronnier analyse la faisabilité technique, identifie les procédés nécessaires et propose éventuellement des ajustements de conception pour optimiser la fabrication.
- Élaboration du plan et du cahier des charges
Le plan technique définit les dimensions, tolérances, matériaux et finitions. Le cahier des charges précise les exigences fonctionnelles, les normes applicables, les modes de contrôle et les critères d’acceptation. Un cahier des charges complet réduit considérablement les risques d’incompréhension et d’erreur.
- Essais à blanc et réglages machines
Avant de lancer la fabrication définitive, le chaudronnier réalise des essais à blanc sur des chutes de métal ou des échantillons pour valider les réglages de rouleuse, presse plieuse ou paramètres de soudage. Ces essais permettent d’anticiper le retour élastique, d’ajuster la force de cintrage et de vérifier la qualité des cordons de soudure. Cette étape, souvent invisible pour le donneur d’ordre, constitue une garantie de précision et de répétabilité.
- Fabrication et assemblage
Les tôles sont découpées, formées selon les techniques sélectionnées, usinées si nécessaire puis assemblées par soudage. Chaque opération suit un ordre logique : d’abord la mise en forme, puis l’usinage des ajustements, enfin le soudage pour éviter les déformations thermiques pouvant compromettre la géométrie finale.
- Contrôle de conformité avant livraison
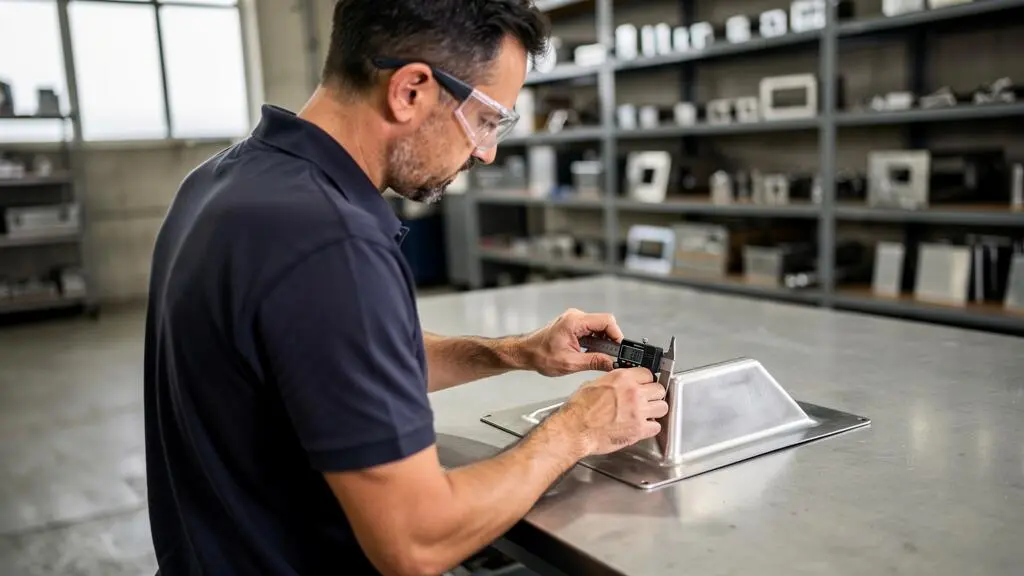
La pièce terminée fait l’objet de vérifications dimensionnelles au pied à coulisse, palmer ou machine de mesure tridimensionnelle selon le niveau de précision exigé. Les soudures peuvent être contrôlées visuellement, par ressuage, radiographie ou ultrasons selon les exigences du cahier des charges. Seules les pièces conformes sont validées pour livraison.
Ce processus structuré transforme les incertitudes initiales en décisions documentées et vérifiables, réduisant les allers-retours et sécurisant le projet pour les deux parties.
Comment choisir un prestataire de chaudronnerie fiable ?
Sélectionner un prestataire de chaudronnerie exige de vérifier des critères concrets au-delà des affirmations commerciales. Plusieurs éléments permettent d’évaluer objectivement la capacité réelle d’un atelier à produire des pièces conformes.
Critères de sélection d’un prestataire de chaudronnerie
- Parc machines couvrant les techniques nécessaires au projet : rouleuses, presses plieuses, postes de soudage, machines d’usinage
- Qualifications soudeurs conformes aux normes AFNOR et ISO pour les procédés et matériaux concernés
- Modes opératoires de soudage qualifiés couvrant les couples matériau-procédé du projet
- Capacité en épaisseurs et nuances correspondant aux spécifications de la pièce
- Moyens de contrôle dimensionnel et de soudage adaptés aux tolérances exigées
Vérifier les qualifications soudeurs et modes opératoires
Les qualifications soudeurs constituent un critère déterminant pour les applications industrielles. Un soudeur qualifié selon la norme NF EN ISO 9606-1 a démontré sa capacité à réaliser des soudures conformes sur un couple matériau-procédé-épaisseur donné, et cette qualification doit être maintenue par des contrôles réguliers. Demander la liste des qualifications détenues par l’atelier permet de vérifier que les soudeurs sont effectivement habilités pour le métal, le procédé et l’épaisseur du projet.
Les modes opératoires de soudage qualifiés décrivent les paramètres validés par des essais : nature du métal de base et du métal d’apport, position de soudage, préparation des bords, intensité et tension, vitesse d’avance, température de préchauffage et traitement post-soudage éventuel. Un atelier disposant de modes opératoires nombreux et diversifiés démontre sa capacité à traiter des assemblages variés et complexes. Selon les informations communiquées par certaines entreprises spécialisées, un atelier complet peut détenir plusieurs dizaines de modes opératoires qualifiés, couvrant différents métaux et procédés.
Évaluer la capacité en épaisseurs et nuances
Chaque machine de formage possède une capacité limite en épaisseur et en longueur de tôle. Vérifier que le prestataire peut traiter l’épaisseur et la nuance spécifiées évite les mauvaises surprises : une rouleuse dimensionnée pour des tôles de 10 mm maximum ne pourra pas cintrer une tôle de 15 mm sans risque de déformation ou de casse.
La diversité des nuances travaillées indique également l’expérience de l’atelier. Un chaudronnier habitué à travailler acier, inox et aluminium maîtrise les particularités de chaque matériau et adapte ses réglages en conséquence. À l’inverse, un prestataire ne travaillant qu’un seul type de métal risque de sous-estimer les spécificités d’une nuance inhabituelle.
Questions à poser avant de confier une pièce
Plusieurs questions concrètes permettent d’évaluer la capacité du prestataire à honorer le cahier des charges. Quelles machines de formage et de soudage sont disponibles dans l’atelier, et quelles épaisseurs peuvent-elles traiter ? Quelles qualifications de soudeurs détient l’entreprise pour les procédés et matériaux concernés par le projet ? Combien de modes opératoires de soudage qualifiés couvrent les couples matériau-procédé nécessaires ? Quels moyens de contrôle dimensionnel et de soudage sont utilisés pour garantir la conformité ? Quel délai réaliste peut être proposé compte tenu des réglages et essais à blanc nécessaires ?
Ces questions orientent la discussion vers les éléments factuels plutôt que vers les affirmations générales, et permettent de distinguer un discours commercial d’une démonstration de compétence technique réelle. Des qualités professionnelles spécifiques caractérisent également les opérateurs expérimentés dans ce métier exigeant.
Questions fréquentes sur la chaudronnerie sur mesure
Quels matériaux peut-on travailler en chaudronnerie sur mesure ?
Les matériaux couramment travaillés incluent l’acier au carbone pour les applications structurelles, l’acier inoxydable pour les industries agroalimentaire, chimique et pharmaceutique nécessitant une résistance à la corrosion, l’aluminium pour les structures légères ou les environnements non magnétiques, ainsi que certains alliages spéciaux comme les aciers réfractaires ou les alliages de nickel pour les applications à haute température. Le choix du matériau dépend des contraintes mécaniques, thermiques, chimiques et réglementaires de l’application finale.
Comment rédiger un cahier des charges pour une pièce en chaudronnerie ?
Un cahier des charges efficace précise la fonction de la pièce et son environnement d’utilisation, les dimensions et tolérances dimensionnelles attendues, le matériau et sa nuance exacte, les finitions de surface requises, les normes et réglementations applicables, les procédés de soudage et modes opératoires souhaités, les moyens de contrôle et critères d’acceptation, ainsi que les quantités et délais souhaités. Plus le cahier des charges est précis, plus le prestataire peut évaluer la faisabilité, proposer un chiffrage réaliste et garantir la conformité de la pièce livrée.
Quels sont les délais de fabrication pour une pièce métallique complexe ?
Les délais de fabrication dépendent de la complexité de la pièce, du nombre d’opérations nécessaires, des épaisseurs et nuances à travailler, de la charge de travail de l’atelier et du temps nécessaire aux essais à blanc et réglages machines. Une pièce simple à géométrie courante peut être réalisée en quelques jours, tandis qu’un ensemble complexe nécessitant plusieurs techniques de formage, des soudures qualifiées et des contrôles poussés peut exiger plusieurs semaines. Dialoguer tôt avec le prestataire permet d’anticiper les contraintes et d’ajuster le planning si nécessaire.
Pourquoi le soudage qualifié est-il indispensable pour certaines applications ?
Le soudage qualifié garantit que l’assemblage respecte des critères de résistance mécanique, de tenue à la corrosion et de fiabilité dans le temps, essentiels pour les équipements sous pression, les structures supportant des charges importantes ou les installations en milieu agressif. Les qualifications soudeurs et modes opératoires validés assurent la traçabilité des compétences et des paramètres appliqués, permettant au donneur d’ordre de justifier la conformité réglementaire et de limiter les risques de défaillance en service.
La chaudronnerie sur mesure exige une compréhension fine des procédés de formage et de soudage, ainsi qu’une capacité à relier chaque technique aux caractéristiques du métal travaillé. Maîtriser ces fondamentaux permet de formuler un cahier des charges précis, d’évaluer objectivement les prestataires et de sécuriser la fabrication de pièces complexes. Pour des projets nécessitant des procédés complémentaires, il peut être utile d’explorer la sous-traitance industrielle ou des techniques alternatives selon l’application visée.
D’autres procédés de mise en forme peuvent également compléter la chaudronnerie selon les contraintes de la pièce, notamment pour des géométries difficilement réalisables par formage métallique classique. Découvrez le thermoformage pour certaines applications spécifiques nécessitant des formes tridimensionnelles complexes sur matériaux polymères.